CNC数控车床加工 不锈钢非标单件定做,精密五金零件如何精准落地
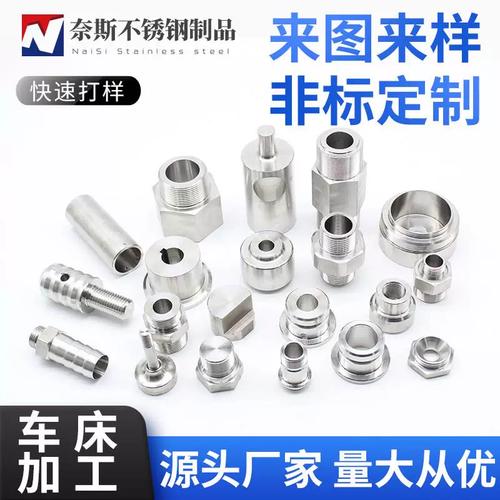
在工业制造领域,机械零件的精度与可靠性往往决定着整台设备的性能与寿命。当设计图纸上是一个不锈钢材质的非标精密五金件,而需求量仅为单件或小批量时,如何找到既吃得透工艺、又能兼顾效率与精度的加工方案,成为许多工程师和采购人员的核心关切。CNC数控车床加工与精密铣床加工的组合,正是应对这一挑战的成熟路径。
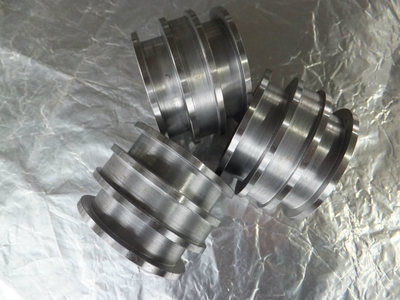
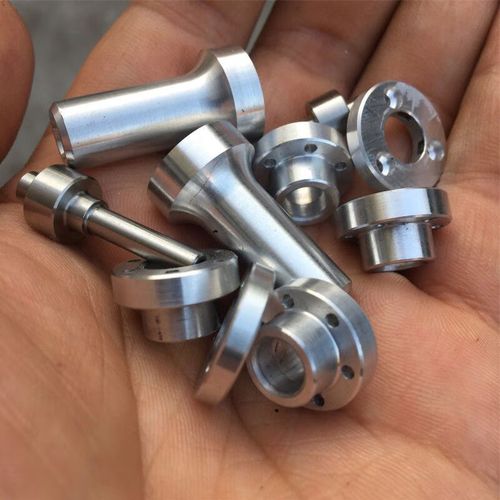
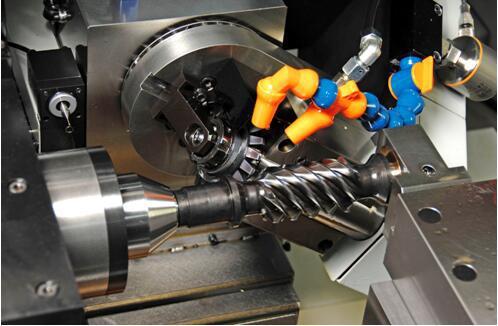
所谓非标单件定做,核心难点在于“无需开模、一次成型、精准复制”。与批量铸造或冲压不同,单件加工要求设备具备极高的柔性与控制精度。CNC数控车床擅长处理回转体零件,如轴类、套类、法兰盘等,通过编程可精确控制圆柱面、锥面、螺纹、沟槽的车削。而精密铣床则负责平面、槽口、异形轮廓的铣削加工,两者互补,覆盖绝大多数异形金属结构件的需求。
不锈钢作为加工材料,有其鲜明特性:韧性大、切削易硬化、导热性差。这意味着加工时需选用锋利刀具、合理切削参数并辅以充分冷却或微量润滑,否则容易产生加工硬化层和刀具磨损,影响表面粗糙度与尺寸公差。因此,面对不锈钢机械零件单件定做,经验丰富的操作团队会先在材料特性分析的基础上确定刀具路径与夹持方案,尤其要注意避免薄壁件在夹紧力下变形。
从前端接收到三维模型或二维工程图纸开始,工艺工程师需进行可制造性评估,与客户沟通关键尺寸公差、形位公差及表面处理要求。随后进行CAM编程,生成车削和铣削的数控程序。毛坯下料后,先用车床完成基准面及主要外圆、内孔的粗加工与精加工,再利用软爪或定制夹具在铣床或加工中心上完成孔系、缺口及异形特征的精密加工。工序间的基准统一与余量分配,是高精度的保障。
对于只有单件任务的企业而言,加工服务商的价值不仅体现在设备本身,更体现在“能按图施工、对结果负责”的技术素养。严谨的检测环节不可或缺,三坐标测量仪、影像仪或高精度千分尺等在首件检验和完工检测中使用,确保每一处尺寸数据可追溯。合格的交付件,应该是清洁去毛刺、经检验合格的产品,而不仅是“形似”。
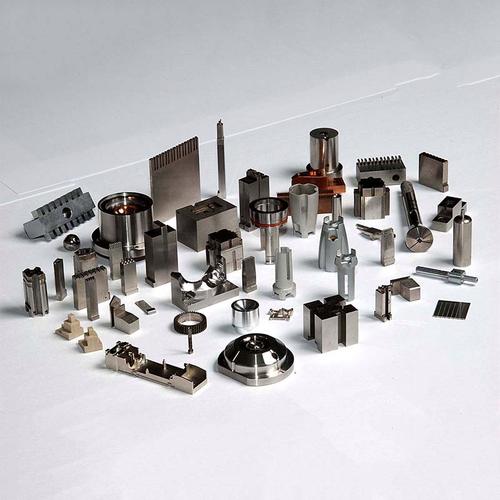
选择单件定做而非寻找批量模压积压的库存件,本质是在为产品性能与结构优化买单。不锈钢非标零件的单件制造,更是一个将设计意图无损转化为实物能力的体现。对于机床夹具、自动化机械臂末端执行器中的定位块、传动连接件或流体控制部件的异形关键结构件,一次做对的单件定制方案,能够切实缩短研发周期、降低停机等待成本。
在设备集成度与加工柔性不断升级的今天,一套配置数控车床及加工中心的生产单元,配合技术服务到位的编程及操作力量,完全有能力承接这类小而精的需求。五金精密零件的非标单件加工,不失为释放专业制造方柔性价值的一条路径——设计放心试,单件也能高质量实现对不锈钢核心结构件的所有精密期待。
如若转载,请注明出处:http://www.szqh589.com/product/46.html
更新时间:2026-09-29 18:07:17